 0


Priemyselné správy
Domov / Novinky / Priemyselné správy / Ako sa vyrábajú guľkové ložiská? Kompletný výrobný proces, krok za krokom

2026-09-21
Guličkové ložisko sa stáva ložiskom v štádiu brúsenia, nie pred ním. Kovaním, sústružením a tepelným spracovaním sa pripravujú kalené oceľové tvarovky; brúsenie a lapovanie potom nastavte mikróny, ktoré rozhodujú o tom, ako ticho sa ložisko točí, akú veľkú záťaž unesie a ako dlho vydrží. Že na objednávaní záleží pre každého, kto kupuje ložiská, pretože vysvetľuje, kde sú náklady, prečo sa dve cenové ponuky pre rovnakú veľkosť môžu tak výrazne líšiť a prečo problémy s kvalitou zvyčajne súvisia s niekoľkými špecifickými, kontrolovateľnými štádiami.
Otvorte neúspešné ložisko 608 z motora ventilátora alebo skateboardového kolesa a anatómia je takmer neuspokojivo jednoduchá: vnútorný krúžok, vonkajší krúžok, rad tvrdených loptičiek, klietka, ktorá bráni tomu, aby sa guľôčky dotýkali, a mastný film. Výrobnou otázkou je, ako sa týchto päť základných vecí vyrába dostatočne presne na to, aby bežali pri desiatkach tisíc otáčok za minútu. Odpoveďou sú dve paralelné výrobné linky – jedna na krúžky a jedna na gule – ktoré sa stretávajú až pri konečnej montáži.
Táto príručka sleduje celý proces tak, ako to v skutočnosti prevádzkuje továreň na guľkové ložiská: výber surovín, kovanie, sústruženie, tepelné spracovanie, výroba guľôčok, brúsenie, superfinišovanie, montáž a testovanie šarží. Zahŕňa tiež potiahnuté ložiská, kontrolu kvality, kontroly, ktoré sú dôležité pred objednaním, a otázky, ktoré kupujúci najčastejšie kladú. Popis odráža výrobu podľa systému kvality ISO 9001:2015 v závode s ročnou produkciou 30 miliónov súprav.
Guľôčkové ložisko obsahuje štyri pevné komponenty a jeden spotrebný materiál, pričom každý z nich sleduje úplne inú výrobnú cestu. Toto rozdelenie je kľúčom k pochopeniu rozdielov v kvalite medzi dodávateľmi: každý komponent má svoje vlastné spôsoby zlyhania a jeden slabý krok – špinavé oceľové teplo, mäkká guľa, hrubá obežná dráha – stačí na to, aby stiahol celú zostavu.
Dráha zaťaženia cez tieto časti vysvetľuje požiadavku na presnosť. Každá jednotka sily prechádzajúcej z hriadeľa do puzdra prechádza dvoma obežnými dráhami, sadou guľôčok a mazacím filmom meraným v mikrónoch. Ak je obežná dráha drsná alebo guľa nie je zaoblená, kontaktné napätie sa sústreďuje na mikroskopické vyvýšené miesta a tieto miesta sa stávajú prvými bodmi únavy. To je dôvod, prečo je výroba ložísk menej o tvarovaní ocele a viac o odstraňovaní posledných stôp chýb.
Väčšina guľôčkových ložísk na svete začína ako chrómová oceľ – vysoko uhlíková chrómová trieda, ktorá sa predáva pod niekoľkými národnými názvami: AISI 52100 v Spojených štátoch, 100Cr6 v Nemecku, SUJ2 v Japonsku a GCr15 v Číne. Chémia je zámerne čistá, zhruba 1 % uhlíka a 1,5 % chrómu, pretože hodnota nie je v exotickom legovaní, ale v čistote. Tvrdé nekovové inklúzie v špinavej oceli pôsobia ako body koncentrácie napätia a v prevádzke sa prejavujú ako hluk a ranné únavové odlupovanie. To je dôvod, prečo seriózna továreň overuje každú prichádzajúcu dávku tepla spektrálnou analýzou namiesto toho, aby dôverovala samotnému certifikátu mlyna.
Nerezové triedy slúžia v korozívnom prostredí a delia sa na dve veľmi odlišné možnosti. AISI 440C je martenzitická nehrdzavejúca oceľ, ktorá tvrdne ako chrómová oceľ, drží 56-60 HRC a zároveň odoláva hrdzi, čo z nej robí štandardnú voľbu pre potravinárske zariadenia, umývacie plochy a vlhké vonkajšie produkty. AISI 304 sa vôbec nedá vytvrdiť tepelným spracovaním – zostáva mäkký, pod približne 200 HB – takže ložiská 304 ponúkajú maximálnu odolnosť voči korózii. Uhlíková oceľ je na druhom konci stupnice: znižuje náklady na ľahké výrobky, ako sú hračky a nízkorýchlostné kolieska, ale nemôže sa rovnať chrómovej oceli v tvrdosti alebo únavovej životnosti.
| Materiál | Kľúčové vlastnosti | Typická tvrdosť | Bežné použitie |
|---|---|---|---|
| Chrómová oceľ (AISI 52100 / GCr15) | Vysoký obsah uhlíka plus asi 1,5 % chrómu; vynikajúca životnosť pri únave pri valcovaní | 60-64 HRC po tepelnom spracovaní | Motory, spotrebiče, elektrické náradie, čerpadlá, automobilové diely |
| Uhlíková oceľ | Nižšie náklady, nižšia presnosť a kratšia únavová životnosť | Dole kalená chrómová oceľ | Hračky, kolieska, ľahký hardvér |
| Nerez AISI 304 | austenitické; nedá sa vytvrdiť; maximálna odolnosť proti korózii | Menej ako 200 HB (mäkké) | Vybavenie potravín, mokré a umývacie priestory so skromným zaťažením |
| Nerez AISI 440C | martenzitické; vytvrditeľná nehrdzavejúca so silnou odolnosťou proti korózii | 56-60 HRC po tepelnom spracovaní | Potravinárske a outdoorové produkty vyžadujúce skutočnú nosnosť |
Výroba krúžkov a guľôčok prebieha ako dve paralelné línie, ktoré sa zbiehajú až pri montáži. Na kruhovej linke postupuje kovanie, žíhanie, sústruženie, tepelné spracovanie a brúsenie; na guľôčkovej linke je to za studena hlavičkovanie, lemovanie, tepelné spracovanie, brúsenie a lapovanie. Nižšie uvedený prehľad sleduje objednávku použitú v dielni závodu na výrobu guľkových ložísk.
Vysledovateľnosť prechádza každou fázou. Každý predvalok si uchováva svoje tepelné číslo, každá šarža zaznamenáva chod pece a každý baliaci zoznam uvádza výrobnú šaržu, takže hotové ložisko možno vysledovať až k jeho osvedčeniu o oceli. Podľa systému ISO 9001:2015 to nie je nepovinné papierovanie: keď zákazník nahlási hluk o niekoľko mesiacov neskôr, sledovateľnosť určí, či príčina spočíva v jednej šarži ocele, v jednom cykle tepelného spracovania alebo v jednom montážnom nastavení – a toto rozlíšenie rozhoduje o tom, či je správnou reakciou triedenie, prepracovanie alebo oprava procesu.
Ložiskové guľôčky sa nikdy nerežú do guľôčok. Sú udierané blízko okrúhleho tvaru, potom valcované proti sebe pod abrazívom, kým sa každý povrch nespriemeruje – samoopravný proces, ktorý premení tvrdý oceľový drôt na guľôčky v zlomku mikrónu. Pretože sú diely z ocele kalenej, rezné nástroje by sa okamžite opotrebovali; abrazívne tvarovanie je jedinou praktickou cestou.
Dôvod, prečo tento proces funguje, je geometria: guľa nemá pevnú os. Voľne sa prepadáva v drážkach a predstavuje každý bod svojho povrchu brúsnemu prostriedku, takže vysoké miesto je vždy ďalšou vecou, ktorú sa opotrebuje. Lopta, ktorá vyčnieva, dostane ďalší úder; proces odstraňuje svoje vlastné chyby. To umožňuje masovú výrobu gúľ presnejšie ako takmer akýkoľvek iný opracovaný diel.
Systém hodnotenia kladie čísla na kruhovitosť. V štandardnej konvencii triedenia guľôčok je číslo stupňa maximálna povolená odchýlka od dokonalej gule v mikropalcoch, takže stupeň 100 povoľuje približne 2,5 mikrónu, stupeň 25 povoľuje 0,64, stupeň 10 povoľuje 0,25 a stupeň 5 povoľuje iba 0,13. Väčšina komerčných ložísk s hlbokými drážkami beží na guľôčkach triedy 100; tiché motory spotrebiča a presné vretená oprávňujú stupeň 10 alebo lepší. Každý krok nadol na stupnici zvyšuje čas lapovania a náklady na kontrolu, vďaka čomu je trieda guľôčok jedným z tichých nákladových faktorov v rámci akejkoľvek cenovej ponuky ložísk.
Samotná okrúhlosť stále nestačí — loptičky musia zodpovedať aj krúžkom. Pretože žiadny proces mletia nie je dokonale opakovateľný, hotové guľôčky sa triedia do veľkostných skupín meraných v zlomkoch mikrónu a krúžky namleté v rovnakej dávke sa spárujú so skupinou, ktorá obnovuje navrhnutú vnútornú vôľu. Táto selektívna montáž je štandardnou praxou v celom odvetví a je to ďalší dôvod, prečo továrne na ložiská merajú všetko dvakrát: raz triediť a raz dokázať.
Brúsenie tvaruje oceľ, no o tom, či prežije, rozhoduje tepelné spracovanie. Dokonale vybrúsená obežná dráha bez správnej tvrdosti by sa pri zaťažení v priebehu niekoľkých dní prehĺbila a odlupovala, takže pec – nie brúska – je miestom, kde sa kus tvarovanej ocele skutočne stáva nosným materiálom.
V prípade chrómovej ocele sa polotovary krúžkov a guľôčky zahrievajú na približne 840 °C, kým sa štruktúra nepremení na austenit, rýchlo sa ochladia v oleji, aby sa zablokoval tvrdý martenzit, a potom sa temperujú na teplotu približne 160 °C, aby sa uvoľnilo vnútorné napätie. Výsledkom je 60-64 HRC: dostatočne tvrdý, aby odolal únave z valivého kontaktu, dostatočne pevný, aby nepraskol pri náraze. Preskočte temperovanie a časti zostanú krehké; prehriatiu a tvrdosť klesá spolu so životnosťou.
Kontrola v tejto fáze je neviditeľná na hotovom diele a je nákladná na predstieranie. Rovnomernosť teploty pece, stav ochladzovacieho oleja a čas namáčania rozhodujú o tom, či celá šarža pristane v špecifikácii alebo bude mäkká. Skreslenie je tiež potrebné zvládnuť: tepelne spracované krúžky sa mierne deformujú a proces musí držať túto deformáciu vo vnútri prídavku na mletie, inak brúsna linka zaplatí za chybu pece v ďalších cykloch. Presné triedy pridávajú ešte jeden krok – hlboké opracovanie za studena, ktoré transformuje zachovaný austenit a stabilizuje rozmery v priebehu rokov prevádzky.
Ciele tvrdosti po tepelnom spracovaní: chrómová oceľ (AISI 52100 / GCr15) dosahuje 60-64 HRC; Nerez AISI 440C dosahuje 56-60 HRC; Nerez AISI 304 nie je priebežne kaliteľný a zostáva pod približne 200 HB.
Toto je tiež miesto, kde sa nerezové rozdelenie stáva fyzickým. Diely 440C prechádzajú rovnakými pecami a vychádzajú s použiteľnou tvrdosťou, zatiaľ čo krúžky 304 nemôžu vytvrdnúť vôbec. Tento jediný metalurgický fakt vysvetľuje, prečo ložiská 304 vyhovujú vlhkým a koróziou náročným aplikáciám s miernym zaťažením a prečo je 440C odpoveďou, keď aplikácia potrebuje súčasne odolnosť proti korózii a skutočnú nosnosť.
Každý prsteň prichádza na brúsnu linku zámerne predimenzovaný. Brúsenie odstraňuje túto úľavu a zároveň definuje tolerancie, za ktoré kupujúci skutočne platí, čo z neho robí najvplyvnejšiu etapu v celom výrobnom reťazci.
Poradie je pevné: najprv obrúste plochy, aby sa vytvorila referenčná rovina, potom vonkajší priemer a otvor, potom obežná dráha. Chladiaca kvapalina beží neustále, pretože na chvíľu suché koleso môže spáliť povrch a vytvoriť mikrotrhlinky, ktoré sa skryjú vo vnútri zjavne dobrej časti, kým predčasne zlyhá. Po brúsení obežnej dráhy, superfinišovanie s jemnými kamienkami znižuje drsnosť povrchu výrazne pod 0,1 mikrónu Ra – povrchová úprava, ktorá vyzerá ako zrkadlo, a čo je dôležitejšie, umožňuje vytvorenie filmu maziva a správne prenášanie zaťaženia. Preskočenie alebo skrátenie superfinišu je jedným z klasických spôsobov, ako neviditeľne znížiť náklady a neskôr sa to vždy znova prejaví ako hluk a skrátená životnosť.
| trieda ISO | Ekvivalent ABEC | Čo to utiahne | Typické aplikácie |
|---|---|---|---|
| P0 | ABEC 1 | Štandardné rozmerové tolerancie | Všeobecné motory, spotrebiče, elektrické náradie, čerpadlá |
| P6 | ABEC 3 | Užšie hádzanie a tolerancia šírky | Lepšie motory, elektrické náradie, prevodovky |
| P5 | ABEC 5 | Kontrola hádzania na mikrónovej úrovni | Vretená obrábacích strojov, presné prístroje |
| P4 | ABEC 7 | Veľmi tesná geometria pre vysokú rýchlosť | Vysokorýchlostné vretená, letectvo, dentálne násadce |
Výber triedy je rozhodnutím o nákladoch, nie symbolom statusu. Motor spotrebiča, vodné čerpadlo alebo elektrické náradie beží normálne na P0 (ABEC 1); platiť za toleranciu nákupov P5, ktorú aplikácia nikdy nepoužíva. Vretená obrábacích strojov, vysokorýchlostné motory a meracie prístroje sú prípady, kde P5 a P4 skutočne zarábajú svoju cenu. Keď sa dve ponuky pre rovnakú veľkosť výrazne líšia, trieda tolerancie je jednou z prvých položiek, ktoré je potrebné písomne potvrdiť – hneď za špecifikáciou ocele.
Montáž je krátka a má dlhé následky. Dve paralelné výrobné linky sa zbiehajú a najlacnejšie časti ložiska – klietka, mazivo a tesnenia – nakoniec rozhodujú o veľkej časti jeho správania v reálnom svete.
Lisované oceľové klietky sú štandardné v malých ložiskách s hlbokou drážkou: lacné, pevné a znitované z dvoch polovíc. Nylonové klietky bežia tichšie a nehrdzavejú, preto dominujú ložiskám spotrebičov s nízkou hlučnosťou s kompromisom v teplotnom strope okolo 120 °C. Mosadz sa objavuje vo väčších alebo špeciálnych ložiskách, kde záleží na pevnosti a tepelnej odolnosti.
Kruhy a lopty sa stretávajú v zohratých skupinách. Skupina veľkostí guľôčok sa vyberá podľa nameraných obežných dráh, takže zmontované ložisko dosadne do svojej navrhnutej vnútornej vôle – malého voľného pohybu medzi krúžkami, ktoré sa zmršťujú, keď je ložisko namontované a zahrieva sa. Štandardná vôľa (C0) vyhovuje väčšine aplikácií; väčšia vôľa C3 je špecifikovaná, keď je vnútorný krúžok horúci alebo tesne prilieha na hriadeľ. Guľôčky sa vložia do medzery medzi posunutými krúžkami, rozmiestnia sa rovnomerne a vrecká klietky sa okolo nich zacvaknú alebo prinitujú predtým, ako zmontované ložisko prejde konečným umytím – pretože zvyšky po brúsení, ktoré zostali vo vnútri, sú zdrojom hluku, ktorý tesnenie nedokáže odstrániť.
Mazivo vyplní zhruba štvrtinu až tretinu voľného vnútorného priestoru. Príliš málo a ložisko sa pohybuje rýchlosťou ku kovovému kontaktu; príliš veľa a vírenie zvyšuje teplotu a hluk. Pre kupujúcich stojí za to výslovne potvrdiť špecifikáciu maziva, pretože určuje rýchlostný limit, správanie pri nízkych teplotách a bezúdržbovú životnosť hotového výrobku.
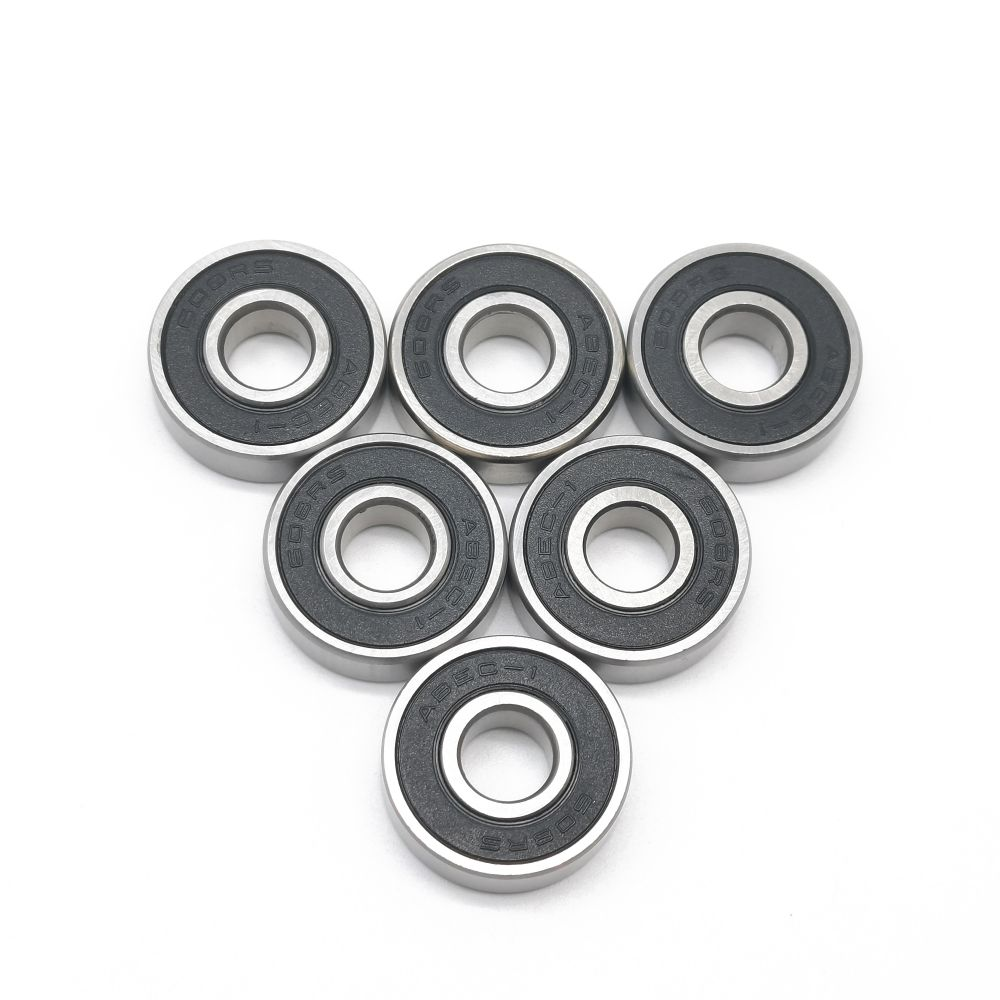
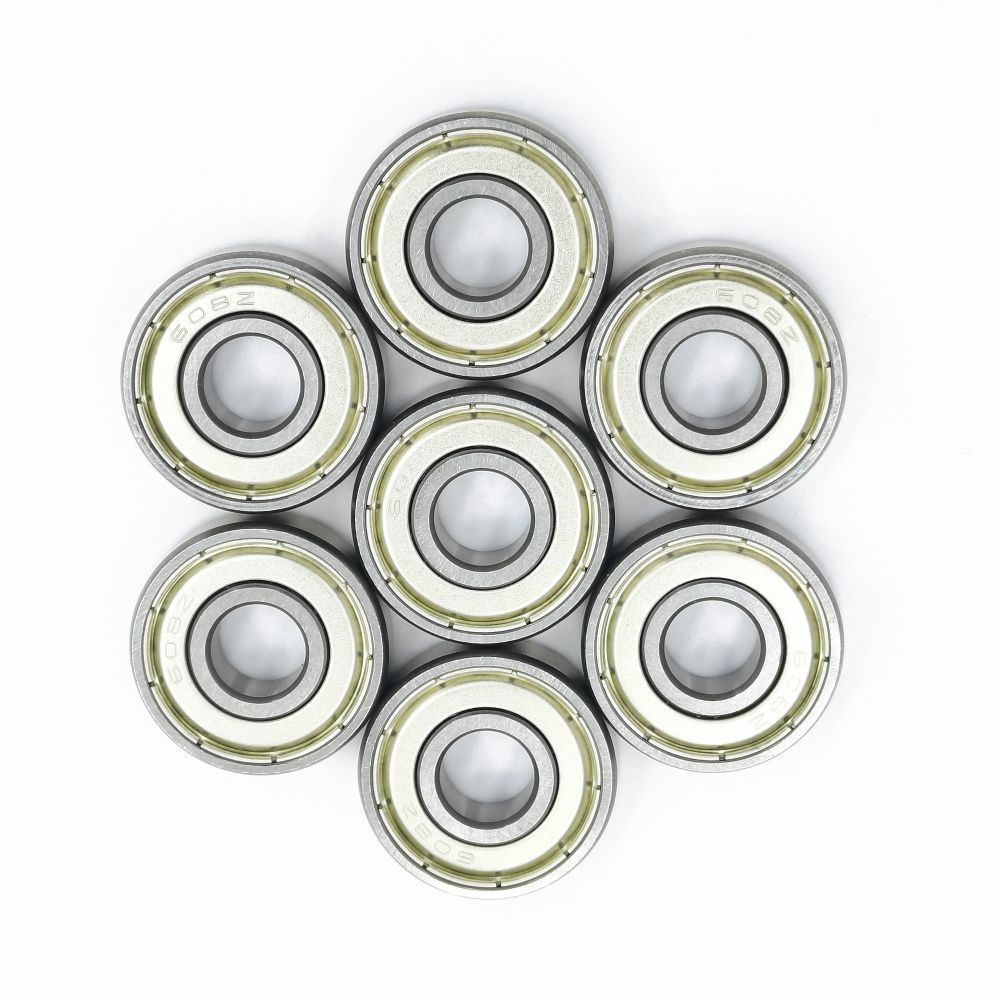
ZZ znamená dva kovové štíty: bezkontaktný, minimálny odpor vzduchu, účinný proti hrubému prachu, mierny proti vode. 2RS znamená dve gumové tesnenia, zvyčajne NBR, v ľahkom kontakte s vnútorným krúžkom: oveľa lepšie proti jemnému prachu a vlhkosti, mierne vyšší krútiaci moment a praktický teplotný strop okolo 110 °C. Správna voľba je environmentálna – suché, rýchle a čisté podmienky sa prikláňajú k ZZ; mokré, zaprášené alebo umyté vybavenie sa prikláňa k 2RS.
Klasický výsledok tohto procesu 608ZZ Dvojité železné utesnené guľôčkové ložisko s hlbokou drážkou Ložisko z chrómovej ocele 8 x 22 x 7 mm s dvojitým kovovým krytom – najbežnejšia malá veľkosť v motoroch, náradí a hardvéri. Zobraziť špecifikácie produktuPred balením prejdú nízkohlučné druhy 100 % vibračným testom, zatiaľ čo štandardné druhy sa kontrolujú odberom vzoriek. Každé ložisko dostane film antikorózneho oleja a zapečatený obal. Konzervácia je súčasťou výroby, nie dodatočným nápadom: rozmerovo dokonalé ložisko, ktoré pred montážou zhrdzavie vo vlhkom sklade, sa stále počíta ako chybná dodávka.
Niektoré ložiská sú navrhnuté tak, aby boli tiché a šetrné k povrchu, a nie maximálne tvrdé, a to sa dosahuje druhým lisovacím procesom, ktorý obalí vonkajší krúžok plastom alebo polyuretánom.
Základné ložisko – bežne veľkosť série 608, 626 alebo 6000 – sa umyje a namontuje do jadra formy. Roztavený plast alebo termoplastický polyuretán sa vstrekuje okolo vonkajšieho krúžku, pri ochladzovaní sa k nemu pripojí a vychádza s pracovným profilom vytvoreným v rovnakom kroku: plochý behúň pre valčeky, V-drážka alebo U-drážka pre klzné dráhy, vo farbách ako biela, čierna, oranžová a zelená, ktoré zákazníci používajú na to, aby boli ich produktové rady na prvý pohľad identifikovateľné.
Povlak mení správanie celého kolesa. Plastové a PU vrstvy tlmia kovový hluk, ktorý tvrdá oceľ prenáša do rámov nábytku, posuvných dverí, okien a konštrukcií dopravníkov; chránia povrchy ložiskových valčekov pred poškriabaním a opotrebovaním; a polyuretán dodáva priľnavosť a tlmenie nárazov pre vozíky a transportné kolesá, zvyčajne špecifikované v pásme tvrdosti 85-95 Shore A. V nábytku, detských výrobkoch a domácom hardvéri je potiahnutá vrstva často rozdielom medzi produktom, ktorý pôsobí lacno, a produktom, ktorý pôsobí ako hotový.
Inžinierskym rizikom je adhézia. Zle prilepený povlak sa môže po týždňoch valcovania oddeliť, a hoci sa porucha javí ako problém povlaku, hlavnou príčinou je zvyčajne príprava povrchu, chémia lepenia alebo dizajn formy. Spoľahliví výrobcovia považujú povlakovanie za proces s vlastnými kontrolami – ťahové testy na vzorkách, harmonogramy údržby foriem a kontroly tvrdosti na vytvrdenej vrstve – a nie ako jednoduché namáčanie.
Príklad potiahnutého ložiska PU608267 Guličkové ložisko s hlbokou drážkou s PU povlakom Základné ložisko 608 s lisovanou polyuretánovou vrstvou pre tichý chod a ochranu povrchu vo valčekoch a posuvných systémoch. Zobraziť špecifikácie produktuSpoľahlivá továreň testuje trikrát: na prichádzajúcej oceli, pri kritických krokoch obrábania a na hotových ložiskách. Odstránenie ktorejkoľvek z troch vrstiev s cieľom ušetriť náklady sa nakoniec prejaví ako sťažnosti na hluk, skrátenú životnosť alebo návratnosť.
Hluk si zasluhuje osobitnú pozornosť, pretože ide o najčastejšiu sťažnosť na kvalitu hotových výrobkov a rozhoduje o ňom skôr kombinácia faktorov – akosť gule, povrch obežnej dráhy, čistota a mastnota – a nie jedno meranie. Odstupňovanie 100 % produkcie s nízkou hlučnosťou je to, čo oddeľuje ložisko, ktoré hučí, od toho, ktoré kvíli, a techniky, ktoré sú za tým, tvoria svoju vlastnú disciplínu; o tomto článku ako továrne kontrolujú hluk a vibrácie guľkových ložísk podrobne ich pokrýva.
Sledovanie šarží uzatvára kruh. Každá výrobná šarža sa spája dopredu od čísla tepla ocele a dozadu od baliaceho zoznamu, takže keď zákazník nahlási problém mesiace po dodaní, továreň môže namiesto hádania izolovať dotknuté šarže. Táto schopnosť zostáva neviditeľná až do dňa, keď je potrebná – a v ten deň sa rozhodne, či je reklamácia vybavená v dňoch alebo sa o nej diskutuje celé mesiace.
Dve ponuky pre rovnakú veľkosť 608 sa môžu líšiť o tretinu a obaja dodávatelia môžu byť úplne úprimní. Rozdiel sa takmer vždy skrýva na piatich miestach, takže praktickým zvykom je každé si pred porovnaním cien písomne vypichnúť.
Každý nekontrolovaný riadok predstavuje zdokumentované obstarávacie riziko. Nedostatočne špecifikovaná oceľ sa v hotových motoroch mení na hluk; chýbajúce triedenie vibrácií sa mení na vrátené výrobky z maloobchodu; nesprávne tesnenie sa v mokrom zariadení zmení na vymývanie mastnoty. Žiadne z týchto rizík nie je uvedené v cenníku, práve preto patria do potvrdenia objednávky.
Užitočným cvičením je položiť každému dodávateľovi rovnaké tri otázky – aká oceľ, aká tvrdosť, aký stupeň vibrácií – a vyžiadať si správy, ktoré podporujú odpovede. Dodávatelia, ktorí pravidelne testujú, odpovedajú s dokumentmi v priebehu hodín; dodávatelia, ktorí sa spoliehajú na reklamácie, odpovedajú prídavnými menami. Rýchlosť a podstata tejto odpovede vám povie o továrni viac ako ktorákoľvek katalógová stránka.
Štandardné katalógové veľkosti pokrývajú väčšinu aplikácií, ale objednávky s najvyššou hodnotou často začínajú zákazníckym výkresom, ktorému sa žiadny katalóg nezhoduje – a práve tam je viditeľná hĺbka výrobného procesu.
Neštandardná práca prebieha pevne stanovenou cestou: výkres alebo kontrola vzorky, potvrdenie uskutočniteľnosti materiálu a tolerancie, príprava nástrojov, výroba vzorky, schválenie, potom sériová výroba s rovnakým kontrolným systémom ako štandardné diely. Typické požiadavky zahŕňajú vnútorné krúžky predĺžené na jednej alebo oboch stranách pre špeciálne montážne usporiadanie, dvojradové verzie malých rozmerov, špeciálne šírky a potiahnuté ložiská s prispôsobenými profilmi alebo farbami behúňa.
Rozhodnutie o prispôsobení je väčšinou ekonomické. Ak je možné štandardné ložisko prispôsobiť dištančnou vložkou alebo menšou konštrukčnou zmenou, táto cesta je zvyčajne lacnejšia a rýchlejšia. Ak architektúra stroja závisí od špeciálneho dielu – ako je to často pri motoroch, posuvných systémoch a dopravných zariadeniach – potom osvedčený neštandardný zdroj prekoná prepracovanie produktu okolo katalógovej veľkosti. Sortiment dielov s predĺženým krúžkom, špeciálnych rozmerov a presne brúsených dielov dostupných ako prispôsobené neštandardné presné ložiská ukazuje, aká široká je táto kategória v praxi.
Väčšina je vyrobená z chrómovej ocele s vysokým obsahom uhlíka triedy AISI 52100 (predáva sa aj ako 100Cr6, SUJ2 alebo GCr15), tepelne spracovaná na 60-64 HRC. V koróznom prostredí sa používa nehrdzavejúca AISI 440C pre tvrdosť s odolnosťou proti hrdzi, alebo AISI 304, keď na maximálnej odolnosti proti korózii záleží viac ako na nosnosti. Uhlíková oceľ sa objavuje najmä v ľahkých a lacných výrobkoch.
Guľôčky sú vyrobené za studena z drôtu s bleskovým švom, vyhladené, tepelne spracované, potom brúsené a lapované medzi drážkovanými platňami. Pretože sa guľôčky voľne a náhodne otáčajú v týchto drážkach, každý bod povrchu sa stretáva s brusivom rovnako a vysoké miesta sa opotrebúvajú, kým sa guľa nespriemeruje. Výsledok je odstupňovaný: Stupeň 100 umožňuje odchýlku približne 2,5 mikrónu, Stupeň 10 umožňuje odchýlku 0,25.
Vyššie znamená presnejšie, nie všeobecne lepšie. Triedy ABEC (alebo ISO P) definujú iba rozmerové a prevádzkové tolerancie – nie kvalitu ocele, hluk, tesnenia alebo mazanie. Väčšina motorov, čerpadiel a zariadení beží správne na P0/ABEC 1; platiť za P5 alebo vyššie má zmysel hlavne pre vysokorýchlostné alebo presné vretená. Priraď triedu k prihláške a napíš ju na objednávku.
ZZ používa dva bezkontaktné kovové štíty: nízky odpor vzduchu, dobrý proti hrubému prachu, mierna ochrana proti vode. 2RS používa dve gumové kontaktné tesnenia, ktoré sa dotýkajú vnútorného krúžku: oveľa lepšie proti jemnému prachu a vlhkosti, mierne vyšší krútiaci moment a praktický teplotný strop okolo 110 °C. Suché, rýchle, čisté prostredie vyhovuje ZZ; mokré alebo prašné prostredie vyhovuje 2RS.
Povlak vytvarovaný okolo vonkajšieho krúžku tlmí hluk, chráni povrchy, proti ktorým sa valí ložiská, a – s PU – dodáva vozíkom a dopravníkom priľnavosť a tlmenie nárazov. Profily ako V-drážky, U-drážky a ploché behúne sú vytvorené priamo vo forme a farby pomáhajú identifikovať produktové rady. Kvalita povlaku závisí hlavne od priľnavosti, a preto je testovanie ťahom vzorky dôležité.
áno. Továrne s neštandardnou schopnosťou bežne vyrábajú rozšírené vnútorné krúžky, špeciálne šírky, dvojradové verzie a potiahnuté alebo drážkované vzory podľa zákazníckych výkresov alebo vzoriek. Cestou je kontrola výkresu, uskutočniteľnosť a nástroje, schválenie vzorky a potom sériová výroba – takže praktické otázky, ktoré je potrebné položiť dodávateľovi, sa týkajú času prípravy vzorky a kontroly aplikovanej na vlastnú dávku.


Výrobky
Kontaktujte nás
Mobilná stránka
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved